
在药食同源丸剂的代工生产中,溶散性(崩解时限)是决定产品质量和消费者体验的核心指标。一颗丸子吃进肠胃,如果不能按时崩解、释放有效成分,不仅吸收效率大打折扣,甚至可能引起肠胃不适。
很多品牌方在产品抽检不合格时,第一反应是“配方比例错了”或者“炼蜜加多了”。但代工厂在实际生产复盘中常常发现,导致溶散性不达标的罪魁祸首,往往潜伏在制丸的第一步——原料粉碎。
粉碎粒度(即药粉的粗细程度),直接决定了水分进入丸体内部的难易程度。在这个微观的物理世界里,粉碎绝不是“越细越好”,而是一场关于表面积与孔隙率的精密博弈。
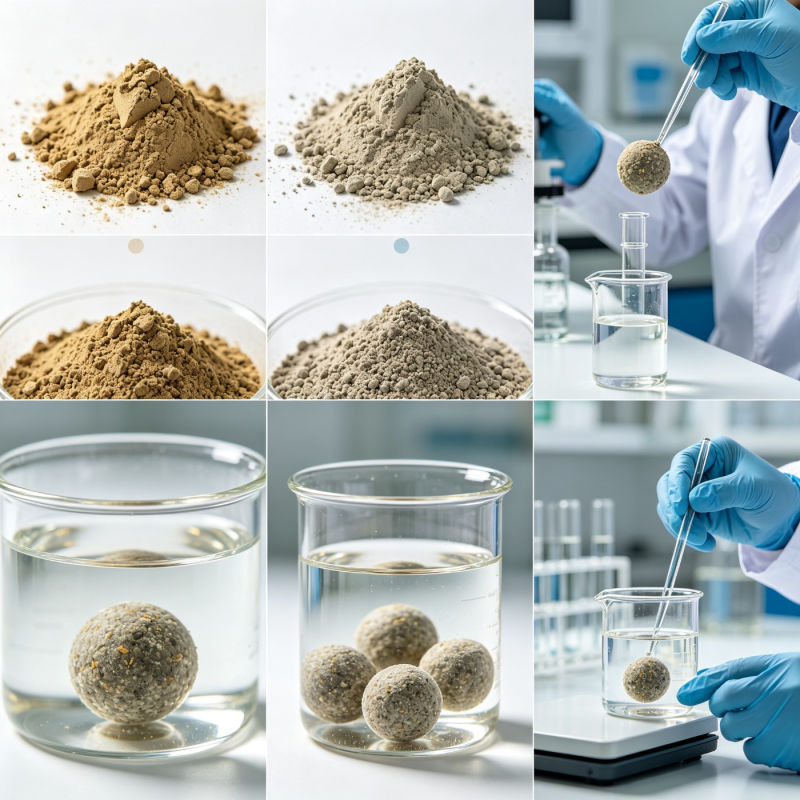
一、 粉碎过粗:水分“钻”不进去,溶散严重超时
部分代工厂为了追求产量或降低能耗,对药食同源原料的粉碎细度把控不严,导致药粉颗粒偏粗。
从物理特性来看,粗颗粒的比表面积小,水分与药粉的接触面不足。当丸剂遇水时,水分只能顺着粗颗粒之间较大的缝隙渗入,却难以穿透颗粒本身。这会导致丸体表面迅速润湿,但内部依然干硬,溶散时间无限拉长。此外,像黄芪、甘草这类富含纤维的原料,如果粉碎过粗,纤维交织在一起,会形成类似于“网兜”的结构,把水分死死挡在外面。
二、 粉碎过细:遇水“糊化”抱团,反而阻断毛细通道
既然粗粉不行,那把药粉磨得像面粉一样细(比如过200目筛)是不是就完美了?
并非如此。粉碎过细会引发另一个极端的问题——糊化与抱团。药食同源原料中含有大量的淀粉、多糖和胶质。当颗粒极细时,一旦遇水,表层会迅速吸水膨胀并发生轻度糊化,形成一层致密的“胶质保护膜”。这层膜不仅自己不透水,还会把内部的干粉封闭起来,导致丸剂在胃液中形成一个滑溜溜、无法散开的硬核。
同时,过细的粉末在制丸机中极易粘连,不仅成型困难,还会降低丸体内部的孔隙率。没有足够的毛细通道,水分无法通过虹吸作用深入丸心,溶散性依然不合格。
三、 黄金平衡点:按原料特性匹配“梯度粉碎”
要解决溶散性难题,代工厂必须建立在对原料特性的精准分类上,实施“梯度粉碎”和“粒径匹配”。
在康瑞生物的丸剂代工产线,原料粉碎并非一锅端。技术团队会根据药典标准和物料特性,设定不同的过筛目数:
富含纤维的根茎类(如黄芪、黄精):需要较高目数的细粉,破坏其纤维结构,促进有效成分溶出。
富含淀粉的果实类(如山药、茯苓):需保留适度的颗粒感,避免过度粉碎导致遇水糊化堵孔。
含有挥发油的原料:单独粉碎,控制粒径,减少挥发性成分在长时间制丸过程中的散失。
行业实践中,常规蜜丸的药粉通常要求通过80目至100目筛。康瑞的质检人员在粉碎后,会严格抽检药粉细度,确保同一批次药粉的粒径分布集中在合理的区间内,既保证有效成分能快速溶出,又保留了丸体内部充足的毛细孔隙。
结语:细节决定成败,粒度决定溶散
溶散性不达标,表面看是丸子的问题,根子上是粉体工程的问题。
对于品牌方而言,代工厂的设备有多新、厂房有多大,其实是第二位的。真正能保住你产品不被抽检卡脖子的,是代工厂有没有对“粉碎粒度”这种基础工艺环节建立量化的控制标准。
康瑞生物在丸剂代工中,把粉碎过筛从一道粗放的预处理工序,升级为影响产品核心指标的关键控制点。因为只有把粉体的物理特性摸透了,后续的炼蜜、合坨、干燥才有意义,做出来的丸子才能既好吃、又好吸收。
访问手机版
微信公众号


 行业动态
