
在药食同源的食丸代工中,原料的品质往往在进入工厂之前就已经被决定了上限。像黄精的九蒸九晒、山药的炒黄炒焦、部分药材的蜜炙,这些传统的炮制工艺通常由上游的原料供应商完成。
这并不意味着代工厂在“预处理”环节无事可做。相反,代工厂面临的真正考验,是如何用标准化的物理处理手段,去承接并稳住这些炮制原料的特性。同样的熟黄精,粉碎到什么细度才能既不粘机又能保证丸体细腻?同样的炒山药,水分控制到多少才能保证制丸时不散碎?这才是食丸原料预处理在工厂端的核心实践。
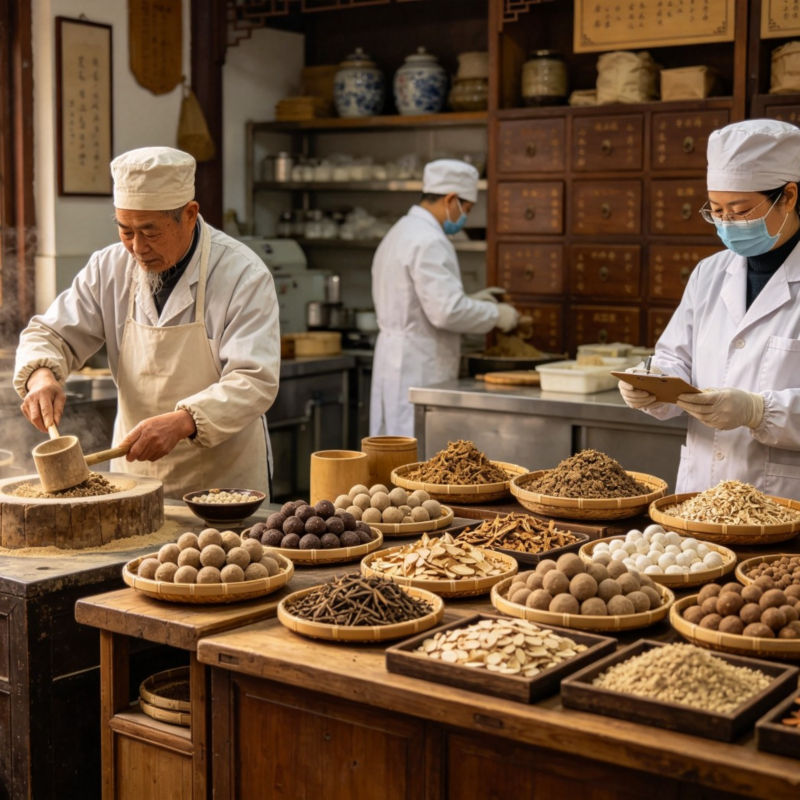
进厂验收:不能只看报告,要重新标定“物理状态”
经过不同工艺炮制的原料,其物理状态与生品截然不同。熟黄精、熟地黄等经过反复蒸制的原料,富含多糖和胶质,质地软糯;而炒黄、炒焦的原料,质地则变得酥脆,水分极低。
代工厂在预处理阶段的第一步,是对进厂原料进行“物理标定”。不能仅凭供应商的检测报告就盲目投产。水分偏高、质地发黏的炮制原料,如果直接进入粉碎机,极易造成设备堵塞和物料结团;而水分过度流失的酥脆原料,在粉碎时则容易产生大量极细微的粉尘。
专业的预处理,需要质检人员对每一批进厂的炮制原料进行水分和质地的抽检。只有水分活度和物理性状落在适合粉碎的区间内,这批物料才被允许进入下一条工序。
定向粉碎:不同炮制原料,需匹配不同的粉碎参数
粉碎,是代工厂在食丸预处理中真正掌握核心技术参数的环节。不同炮制状态下的原料,必须匹配专属的粉碎工艺,而不能“一锅端”。
针对软糯粘性原料(如熟黄精):不能直接使用高速粉碎机。高速旋转产生的热量会让多糖类物质融化,导致机器卡死。通常需要采用低速剪切或配合适量的辅料(如部分药粉)进行共粉碎,同时严格控制粉碎环境的温湿度,确保出粉的细度均匀,避免出现“死疙瘩”。
针对酥脆原料(如炒制后的根茎类):粉碎难度低,但极易产生超微细粉。这些细粉如果比例过高,在后续与炼蜜混合时,会比表面积过大而迅速吸收蜂蜜中的水分,导致丸块干硬、无法搓丸。因此,粉碎后必须经过严格的筛分,去除过多的超细粉,保留适宜的颗粒梯度。
粉体均一化:粒径分布决定了丸体的成型与溶出
经过粉碎的多种原料,最终要复配在一起。代工厂在预处理阶段必须控制好每一种粉体的粒径分布。
如果配方中,软糯原料粉碎得偏粗,而坚硬原料粉碎得极细,在总混时就会发生比重偏析——细粉下沉,粗粉上浮。分装到不同批次中,会导致制出来的丸子软硬不均、溶出度参差不齐。
因此,在混合之前,技术团队需要根据配方特性,将各原料的粉碎目数拉平。常规水丸、蜜丸的药粉通常要求通过80至100目筛。控制在这个区间,既能破坏药材的细胞壁保证有效成分的溶出,又能保留适度的孔隙率,让丸体在干燥和储存过程中水分能均匀迁移,避免开裂或变硬。
结语:用标准化手段,接住传统炮制的品质
传统炮制为食丸提供了风味和活性的基础,而代工厂的预处理,则是把这层基础转化为可规模化生产的前提。
找源头工厂做食丸,品牌方考察的重点不应该是工厂有没有在做“九蒸九晒”,而是要看工厂有没有针对不同炮制原料的粉碎参数库,有没有严苛的进厂水分和粒径排查机制。只有把这些看似基础却极其讲究的物理预处理动作做扎实了,后续的炼蜜合坨、制丸成型才有保障,那一颗颗小小的食丸,才能稳定地呈现出配方设计者期望的口感和品质。
访问手机版
微信公众号


 公司新闻
